功能特点
数控六面钻 / 六面钻铣 的结构与配置要点
一次装夹六面
上下钻包加水平钻组,板件不翻面即可完成六个面的钻孔。
钻铣一体
配镂铣主轴可同时开槽、铣型,减少二次工序与二次装夹。
可连线扩展
可选连线或双工位配置,对接前后段输送,按产能扩展。
六面钻孔,一次装夹
上表面、下表面加前后左右四个侧面,板件不翻面

左右滑动查看完整示意
上表面
垂直进刀
右侧面
水平钻组进刀
后侧面
水平进刀
左侧面
水平钻组 · 图中被板件遮挡
前侧面
水平进刀 · 图中被板件遮挡
下表面
由下往上进刀
传统做法
多次翻面,每次重新装夹定位,误差逐次累积
MSK6-2XL
一次装夹,6 个面依次下钻,孔位同基准成型
示意图为通用板件轴测示意,非按比例;箭头示意钻头进刀方向;本机型实际钻组配置以规格表为准。
整机实拍
图片取自本机型产品资料,仅供参考,请以实物为准。

注:图片取自本机型画册页,仅供参考,请以实物为准。
配置明细
图上配的文字取自本机型产品说明资料

控制系统:台湾新代,伺服电机:台湾新代,CAM 软件
CNC 控制应用软件
扫码
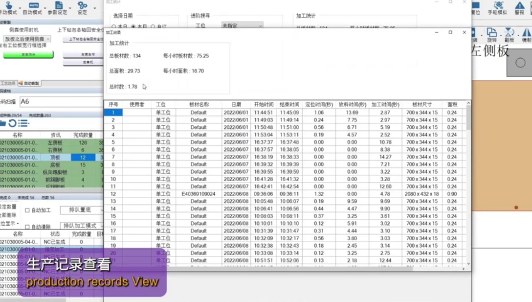
系统支持二维/条形码扫码,并即刻生成加工程序。

仿真演示

订单导入

3D画图功能

生产记录查看
功 能
上表面垂直钻孔
独立钻轴
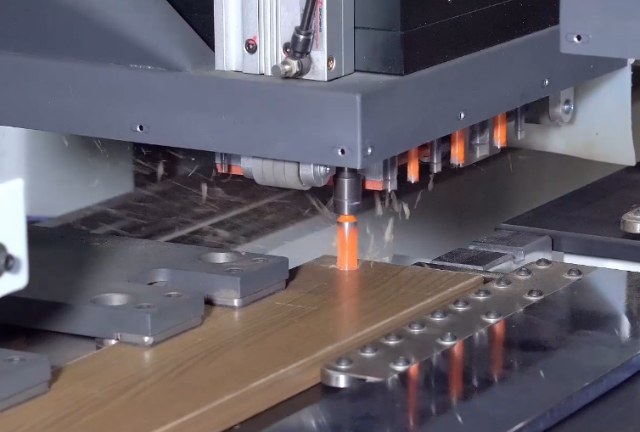
下表面垂直钻孔
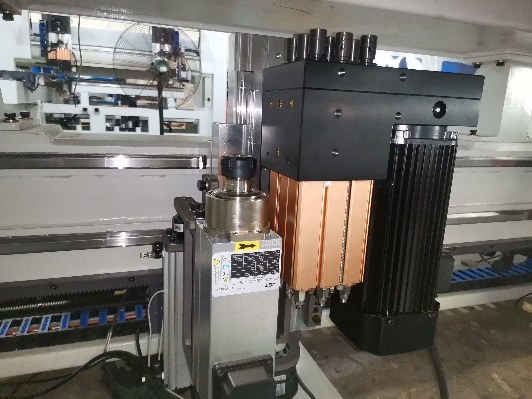
侧面钻孔
独立钻轴:2个

前侧面水平钻孔
独立钻轴:1个

后侧面水平钻孔
独立钻轴:1个

双板钻孔
可以同时加工2块板
可对称加工2板

铣槽和开料功能
可实现不规则图形开槽和开料加工

曲线切割
可实现不规则图形加工

配置与品牌
集成自主研发的CAD/CAM 软件
可对加工板材进行图形编辑,直接生产NC 程序进行加工;

上加工组
本机设置1个上加工组

下加工组
本机设置1个下加工组
气浮式整板台面
减小磨擦,防止刮花板面。

夹手

高速电机
CC 长川
高精密行星减速机
中国上市公司:中大
齿轮齿条

上加工组开槽锯可选配(默认不包含此配置)
X 方向开槽锯片
Y方向开槽锯片
自动换刀可选配(默认不包含此配置)
细节图示
文档中未配说明文字的图

注:以上文字与图片取自本机型产品说明资料,图中标注沿用原资料;示意图非按比例,不代表现场实拍。
技术规格
参数取自本机型产品资料规格表(24 项)
| 加工长度 | 200–3000 mm |
|---|---|
| 加工宽度(单工位) | 40–1250 mm |
| 加工厚度 | 9–50 mm |
| 钻轴转速 | 4500 rpm |
| 吸尘口直径 | 200 mm |
| 最大钻孔直径 | 35 mm |
| 刀具直径 | 6–10 mm |
| 最大钻孔深度 | 50 mm |
| 刀柄直径 | 1/2 |
| 气压 | 0.5–0.6 mpa |
| 工作台高度 | 950 mm |
| 钻孔电机总功率 | 2.2*2=4.4 Kw |
| 整机重量 | 约3600 kg |
| 伺服电机功率 | 7 Kw |
| 外形尺寸 | 5800*3100*2500 mm(宽臂展开) |
| 风机电机功率 | 1 Kw |
| 工位数量 | 1个(左加工位) |
| 下钻包轴数 | 9 轴(高速主轴1 组) |
| Y轴移动速度 | 90 m/min |
| 上钻包伺服功率 | 1.5 Kw |
| 下钻包伺服功率 | 1 Kw |
| Z轴移动速度 | 36 m/min |
| 伺服功率 | 0.75 kW |
| 总功率 | 2.2 × 2 = 4.4 kW |
注:以上参数取自本机型规格表,具体技术参数请以设备出厂手册或销售工程师确认的配置单为准。
加工流程
扫码或调用程序,四步走完一批板件
注:流程按数控机型常见操作顺序写,实际步骤以本机型说明书为准。
应用场景
这类机型通常接的活
板式家具批量线
柜体板六面钻孔与开槽
定制家居
扫码换款、单件流的柔性生产
门板与侧板
正反面孔位与侧面槽位


热门机型
按访问量排序


