300–1000 mm
加工长度
25–80 mm
加工宽度
12–40 mm
加工厚度
40 mm
最大钻孔深度
35 mm
最大钻孔直径
8
钻轴数
功能特点
木工铰链钻与专机 的结构与配置要点
铰链孔专攻
多钻头同时落刀,门板铰链孔一次成型,孔位一致性靠机架定位保证。
孔距规格
孔距按 32 / 64 系列配置,覆盖常见铰链、拉手与层板孔位。
上下对心
对心机型从上下同时进刀,正反面孔位同轴,省掉翻板二次加工。
整机实拍
图片取自本机型产品资料,仅供参考,请以实物为准。
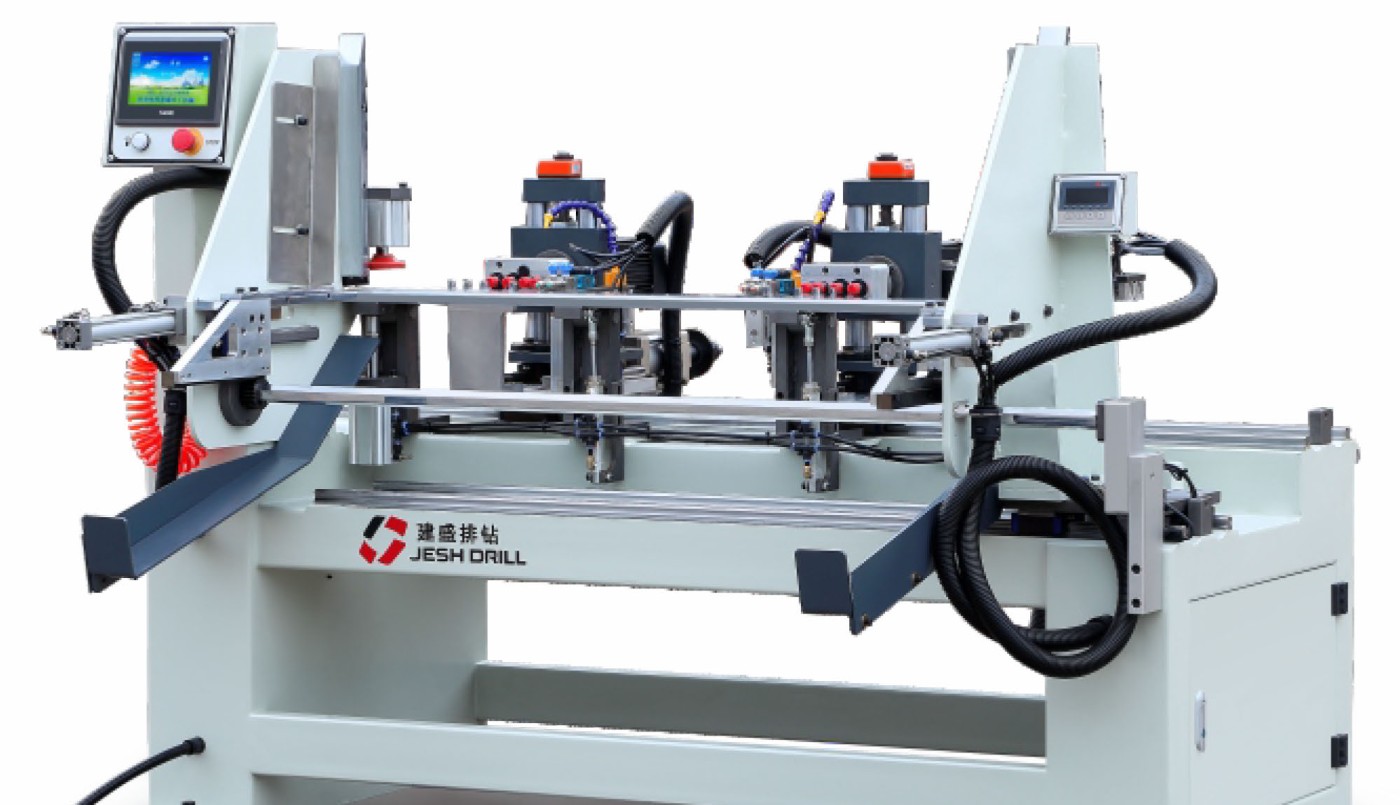
注:图片取自本机型画册页,仅供参考,请以实物为准。
技术规格
参数取自本机型产品资料规格表(15 项)
| 加工长度 | 300–1000 mm |
|---|---|
| 加工宽度 | 25–80 mm |
| 加工厚度 | 12–40 mm |
| 最大钻孔深度 | 40 mm |
| 最大钻孔直径 | 35 mm |
| 钻轴数 | 8 |
| 后水平钻排数 | 2 排 |
| 主轴转速 | 2840 rpm |
| 加工速度 | 13–16 件/分钟 |
| 气压 | 0.6–0.8 MPa |
| 电压 | 380 V / 50 Hz |
| 总功率 | 3 kW |
| 送料方式 | 气缸 |
| 重量 | 约 800 kg |
| 外形尺寸 | 1800 × 1300 × 1450 mm |
注:以上参数取自本机型规格表,具体技术参数请以设备出厂手册或销售工程师确认的配置单为准。
加工流程
上料、定位、下钻、下料,节拍由送料方式决定
01
上料02
定位夹紧03
排钻下钻04
下料注:流程按机械式排钻的常规顺序写,实际步骤以本机型说明书为准。
应用场景
这类机型通常接的活
橱柜门板
铰链孔、拉手孔一次加工
衣柜门板
多组铰链孔的批量生产
抽屉与层板
对心孔与层板孔位
相关产品推荐
同系列与相近机型


最新产品推荐
最近上架的机型


